
 中文简体
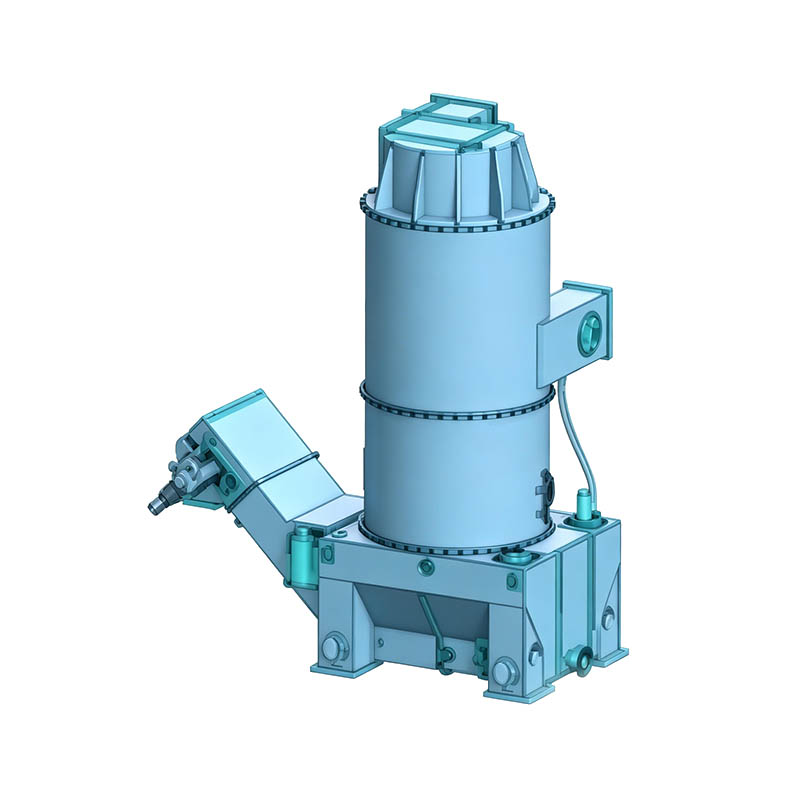

Uma célula de moagem que dá acabamento às caixas de alumínio produz um pó metálico fino que se deposita em todas as vigas, bandejas de cabos e bolsas de filtro na sala. Uma faísca perdida dentro de um coletor de pó seco é suficiente para transformar o combustível acumulado em deflagração. O Conselho de Segurança Química dos EUA registou 281 incidentes com poeiras combustíveis entre 1980 e 2005, que mataram 199 trabalhadores, e as poeiras metálicas foram um factor que contribuiu para cerca de um terço deles. Um coletor de pó úmido à prova de explosão remove totalmente o emparelhamento combustível-ignição: ele aspira o ar contaminado através da água, extingue as faíscas que entram na entrada e mantém as partículas capturadas submersas para que não possam reentrar ou detonar. Para instalações que manuseiam pós de alumínio, magnésio, titânio ou outros pós de alto Kst, a coleta úmida é um requisito de controle de risco e não um acessório.
O que é um coletor de pó úmido à prova de explosão?
Um coletor de pó úmido à prova de explosão é um sistema de separação de pó que utiliza água como meio filtrante e inertizador, com motor, ventilador, gabinetes elétricos e intertravamentos de segurança certificados para atmosferas de poeira explosiva.
O ar contaminado entra no coletor através de uma entrada lateral e é direcionado para o banho-maria ou para uma zona de pulverização de alta pressão. As partículas de poeira são umedecidas, aglomeradas e afundadas no tanque de lodo; o ar limpo passa por um eliminador de névoa antes de retornar à oficina. Como a poeira capturada nunca forma uma camada seca, a embarcação não consegue reter a mistura ar-combustível necessária para uma explosão secundária.
Quais poeiras forçam a mudança para a coleta úmida
- Alumínio, magnésio e suas ligas em retificação, lixamento, polimento e jateamento
- Titânio, zircônio e outros metais finos reativos
- Carbono, grafite e certos pós termoplásticos
- Misturas híbridas onde finos metálicos se combinam com névoa de óleo ou vapor de solvente
Essas poeiras são caracterizadas por valores de Kst que rotineiramente excedem 200 bar-m/s, e a poeira de alumínio pode exceder 300 bar-m/s em distribuições comuns de tamanho de partícula. Com essa reatividade, o meio filtrante de um coletor seco se torna uma superfície de combustível com uma fonte de ignição embutida. Um passo a passo detalhado do princípio operacional está disponível em nosso guia do coletor de pó úmido à prova de explosão .
A regra mecânica é simples: se o pó for combustível e o processo gerar faíscas, a coleta úmida ataca o lado combustível do triângulo do fogo em vez de tentar conter as consequências.
Como um coletor de pó úmido à prova de explosão suprime a combustão
A supressão acontece em três locais, na entrada, dentro da zona de contato com a água e dentro do tanque de lodo, e nenhum deles consegue reter uma mistura poeira-ar capaz de inflamar.
- Captura: a velocidade frontal da coifa de 0,5 a 1,5 m/s atrai partículas finas para o duto de entrada sem deixá-las assentar.
- Extinção: as faíscas que chegam atingem a superfície da água ou a cortina de pulverização e esfriam abaixo da temperatura de ignição em milissegundos.
- Separação: as partículas colidem com as gotículas de água, ganham massa e sedimentam; o caminho do ar sobe para o eliminador.
- Desembaçamento: um eliminador de chevron ou malha retira as gotas arrastadas para que o ar de exaustão permaneça dentro dos limites de umidade.
- Remoção de lodo: os sólidos sedimentados são varridos, bombeados ou descarregados em lotes para desidratação e descarte.
O que torna o sistema à prova de explosão
- Motor, ventilador e gabinetes elétricos com certificação ATEX ou IECEx para a zona classificada
- Intertravamento de baixo nível de água que desliga o ventilador antes que o selo d'água possa ser perdido
- Aterramento contínuo em todos os flanges do duto e portas de acesso
- Geometria do tanque que evita pontes de poeira seca e acúmulo de hidrogênio em serviços com metal reativo
- Válvulas de isolamento de explosão em dutos longos onde a análise de risco assim o exigir
O coletor é certificado como um sistema e não como uma soma de peças. Uma etiqueta à prova de explosão no motor por si só não torna a unidade segura; o ventilador, o duto, o circuito de água, a descarga de lodo e o controle do damper devem compartilhar o mesmo conceito de proteção.
Coletor de pó úmido à prova de explosão versus coletor de pó seco: comparação direta
Para fluxos de poeira combustível, a coleta úmida ganha em segurança de ignição em quase todos os cenários; os coletores secos tornam-se competitivos somente quando o pó é incombustível ou totalmente inerte antes do filtro.
| Atributo | Coletor úmido à prova de explosão | Coletor seco (baghouse ou cartucho) |
| Meio de separação | Banho-maria ou spray de alta pressão | Sacos de filtro ou cartuchos plissados |
| Acumulação de combustível | Partículas armazenadas úmidas e inertes | Camada de poeira seca na mídia é combustível de deflagração |
| Manuseio de faíscas | Temperado na entrada | Armadilha de faísca, porta de aborto e isolamento necessários |
| Risco de explosão secundária | Mínimo, sem reservatório de pó seco | Requer aberturas, supressão ou contenção |
| Material capturado | Lodo ou lama bombeável | Pó seco em um funil |
| Demanda de serviços públicos | Circulação de água mais eliminação de lodo | Ar comprimido para limpeza por pulso |
| Foco na manutenção | Nível de água, eliminador, tanque de lodo | Limpeza de filtro, substituição de bolsa |
| Processos mais adequados | Moagem, polimento, pó AM, metais reativos | Pó não combustível em processos estáveis |
Onde a coleta úmida é obrigatória
Escolha um conceito de proteção contra explosão úmida para processos que combinam materiais finos combustíveis com uma fonte de ignição.
- Desbaste, lixamento e polimento de metal com finos combustíveis
- Manuseio e pós-processamento de pó de fabricação aditiva
- Usinagem de magnésio e titânio com cavacos a quente
- Fluxos de poeira misturados com névoa de óleo ou vapor de solvente
Onde a coleta seca sobrevive
Um filtro seco continua sendo uma opção defensável quando a análise prova que o pó não consegue sustentar a deflagração.
- Pós não combustíveis, como gesso e calcário
- Produtos químicos reativos à água em processos sensíveis à umidade
- Instalações sem abastecimento de água ou risco de congelamento
Uma análise do risco de poeira decide a questão. A NFPA 652 nos Estados Unidos e avaliações de risco equivalentes na União Europeia exigem que o proprietário documente por que a tecnologia escolhida é segura para o pó e o processo específicos.
Parâmetros de seleção para um coletor de pó úmido à prova de explosão
Cinco informações mensuráveis determinam a unidade certa: fluxo de ar de captura, reatividade à poeira, disponibilidade de água, logística de lodo e zona classificada ao redor do equipamento.
- Capture o fluxo de ar (m3/h), somando as velocidades da face do capô e as velocidades de transporte de cada ponto de coleta
- Reatividade ao pó (Kst e Pmax), a partir de um teste de amostra certificado do pó do processo real
- Fluxo e pressão de água, para manter a relação água-ar projetada durante o pico de carga de poeira
- Manuseio de lodo, incluindo desidratação, armazenamento e descarte como resíduo perigoso, se necessário
- Classificação de zona e espaço de acesso, para seleção de gabinete ATEX e liberação de serviço de tanque
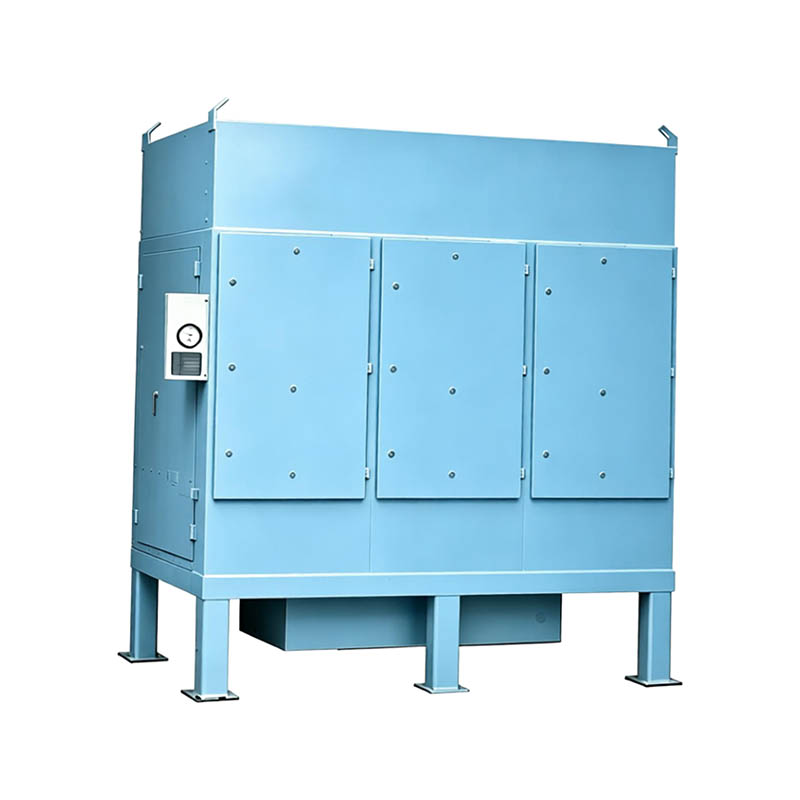
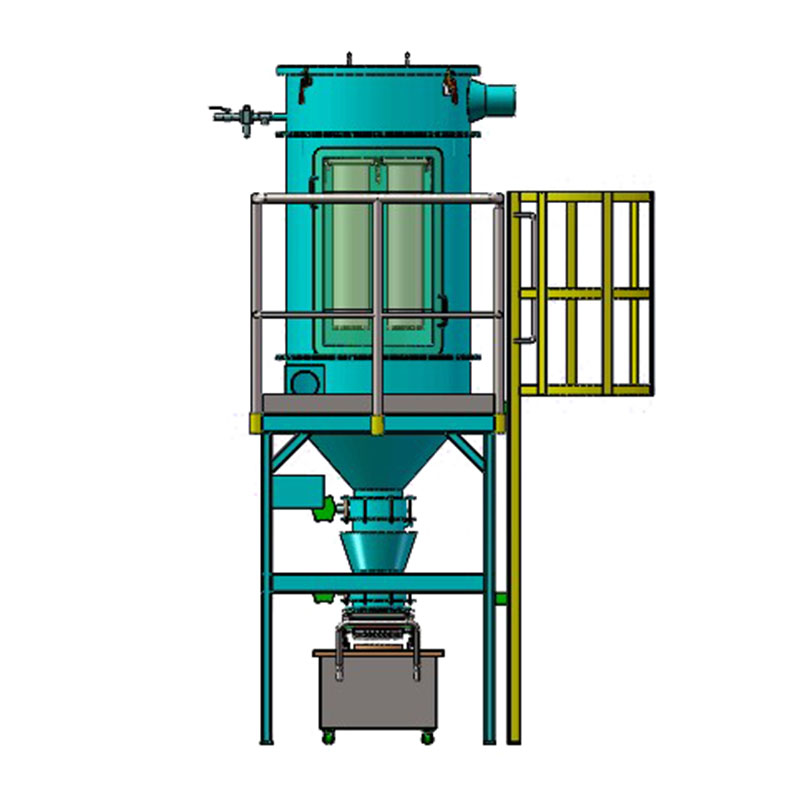
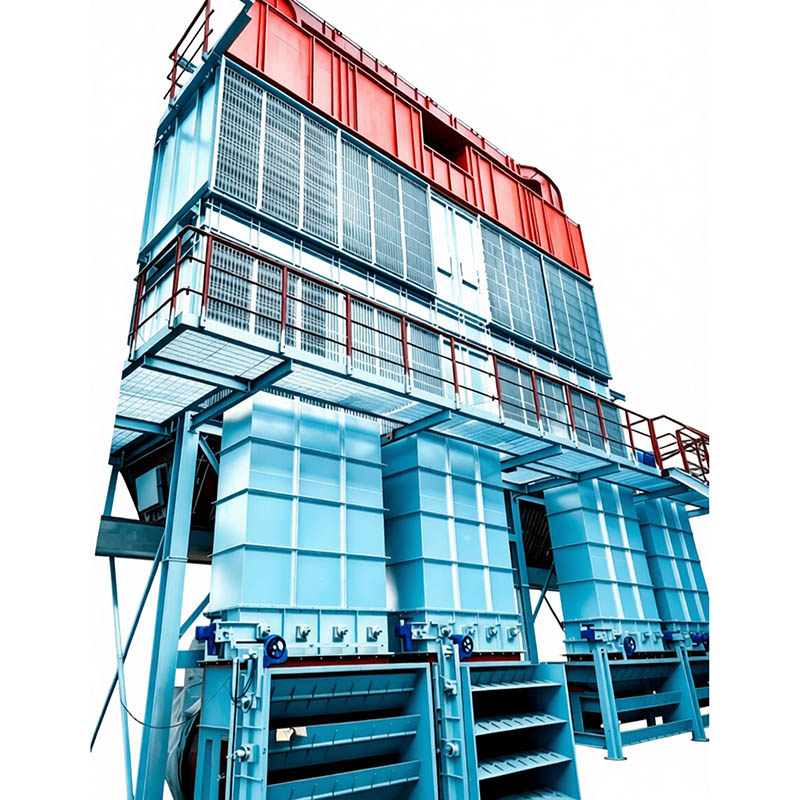
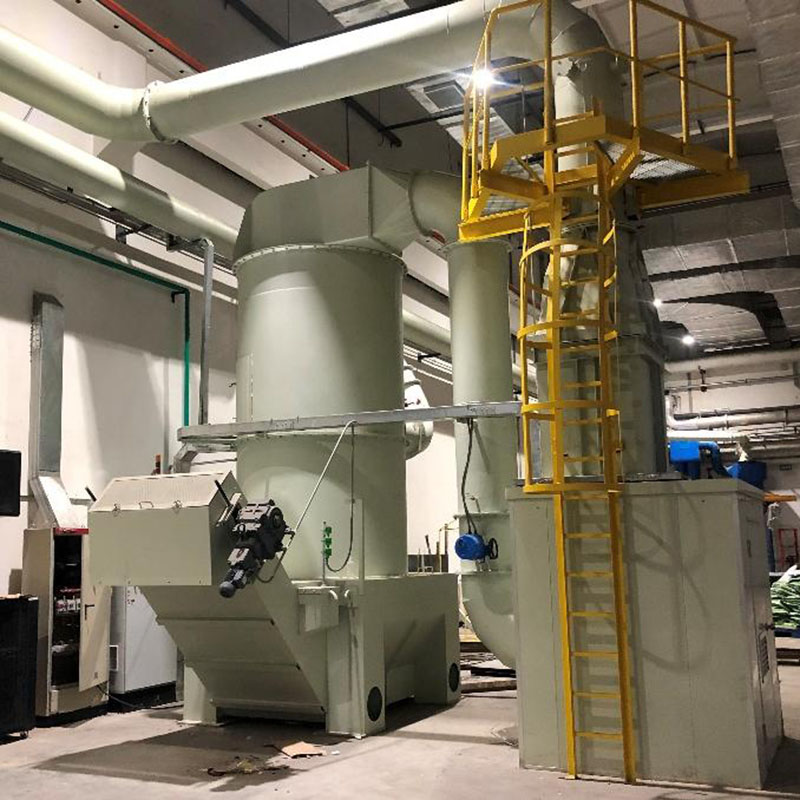 Coletor de pó úmido à prova de explosão série TVC com descarga contínua de lodo Este coletor de pó úmido montado em plataforma usa uma entrada de sucção submersa e ventilação com classificação ATEX para poeira perigosa. Sua ranhura raspadora permite a remoção on-line de lodo, com alarmes de falta de água e fluxo de ar garantindo uma operação automatizada segura. Ver Produto →
empacota esses parâmetros no coletor de pó úmido à prova de explosão da série TVC, uma unidade montada em skid que combina uma entrada de sucção submersa, grupo de ventilação com classificação ATEX, intertravamento de baixo nível de água e saída de lodo dimensionada para operação em turnos contínuos.
98% eficiência de coleta típica em finos de moagem de metal
200 Limite Kst, em bar-m/s, acima do qual a coleta úmida é a recomendação comum
1,5m/s velocidade nominal máxima recomendada em capas de retificação abertas
3:1 relação volume água/poeira para lodo bombeável em aplicações metálicas
Não dimensione um coletor úmido apenas com base no número de máquinas. Duas cabines de moagem idênticas podem exigir unidades diferentes se uma operar alumínio com uma cortina de água contínua e a outra produzir apenas finos de aço ocasionais.
Padrões de segurança e conformidade para coletores de pó úmido à prova de explosão
A conformidade é demonstrada por uma análise de perigo de poeira (DHA) que combina o conceito de proteção do coletor com o Kst específico, tamanho de partícula, classificação de zona e condições de processo, e não pela compra de uma caixa etiquetada.
- NFPA 652, que exige um DHA para todas as instalações que manuseiam sólidos particulados combustíveis nos Estados Unidos
- NFPA 69, cobrindo prevenção de explosão e métodos de isolamento
- Diretiva ATEX 2014/34/UE, que rege equipamentos certificados para zonas 21 e 22 na União Europeia
- EN 14491 e EN 15089, definindo o projeto do sistema de ventilação e isolamento
- GB 15577 na China, com seus próprios requisitos de segurança contra poeira combustível
Um coletor úmido especificado corretamente também remove vários pontos de falha mecânica introduzidos pelos coletores secos, como aberturas de deflagração, manutenção da válvula rotativa e ignição da torta de filtro após a limpeza por pulso. Para uma visão em nível de fábrica de como os coletores úmidos se enquadram em uma estratégia mais ampla de controle de emissões, consulte nosso soluções de controle de poeira industrial para instalações de fabricação .
A falha de conformidade mais comum é a interface, não o coletor: dutos sem aterramento, intertravamento de falta de água ausente ou motor de ventilador substituído por um sobressalente não certificado. Trate o DHA como um documento vivo e o coletor úmido como um sistema de segurança com seu próprio cronograma de manutenção.
Perguntas frequentes sobre coletor de poeira úmida à prova de explosão
É necessário um coletor de pó úmido à prova de explosão para retificação de alumínio?
Sim, para a maioria das operações de acabamento de alumínio. O pó de alumínio geralmente tem um Kst acima de 300 bar-m/s, e uma análise de risco de pó quase sempre concluirá que o recipiente do filtro de um coletor seco apresenta risco de explosão absoluto. A coleta úmida remove o reservatório de combustível seco, por isso é a recomendação padrão.
Um coletor de pó úmido pode lidar com pó de magnésio, que reage com a água?
Sim, com controle químico da água e gerenciamento de lodo. O magnésio reage com a água para liberar hidrogênio, portanto o coletor deve ser ventilado, o lodo não deve secar dentro do tanque e o chorume deve ser descarregado em lotes. Os fornecedores que constroem coletores úmidos podem adicionar monitoramento de hidrogênio e um procedimento dedicado de manuseio de lodo para esta tarefa.
Qual é a diferença de custo operacional entre coleta úmida e seca?
Os coletores úmidos substituem o custo do meio filtrante por eletricidade para a bomba de circulação, consumo de água e trabalho de desidratação de lodo. Para uma única cabine de retificação a diferença é moderada; para sistemas centralizados de múltiplas estações, a logística de lamas domina o total. Pergunte ao fornecedor a relação água/ar e o volume esperado de lodo antes de comparar as cotações.
Um coletor de pó úmido à prova de explosão ainda precisa de aberturas de ventilação?
Depende dos resultados do DHA e dos códigos locais. Muitos projetos de coletores úmidos são inerentemente inertes, portanto, nenhuma ventilação é necessária; instalações com dutos longos ainda podem precisar de válvulas de isolamento contra explosão para impedir a propagação da chama de volta ao processo. A ventilação por si só, sem inertização da água, não é uma proteção equivalente.
Ao comparar cotações, peça ao fornecedor para confirmar o valor Kst usado no projeto, a certificação do motor do ventilador, o tempo de resposta do intertravamento de falta de água e o intervalo de descarga de lodo. Estas quatro respostas separam um conceito real de proteção contra explosão de uma caixa pintada.